
Уявіть: ставите на ніч друк партії з дванадцяти корпусів на Form 4, приходите вранці — а три з них вигнуло дугою, наче їх поклали на батарею. Смола витрачена, вісім годин машинного часу згоріли, партію треба ганяти вдруге. І найприкріше — принтер тут ні до чого. Ні смола, ні прошивка. Вся драма сталася ще в PreForm, коли деталь поклали під поганим кутом.
Ми на своєму виробництві проходили це багато разів, поки не засвоїли головне: на фотополімерних принтерах Form 4 і Form 4L орієнтація деталі — це не косметика, а половина результату. Formlabs зібрали свої напрацювання в один гайд, ми звірили його з власною практикою в цеху. Ділимося тим, що реально економить час і смолу.
Кладіть деталь прямо на платформу, коли можете
Найпростіше правило дає найбільший ефект. Якщо в деталі є хоч одна пласка грань — друкуйте її прямо на будівельну платформу, без рафта і без підпор. Так деталь максимально зафіксована, її менше «веде», менша усадка, і ви економите на підпорах — а це і смола, і час на пост-обробку.
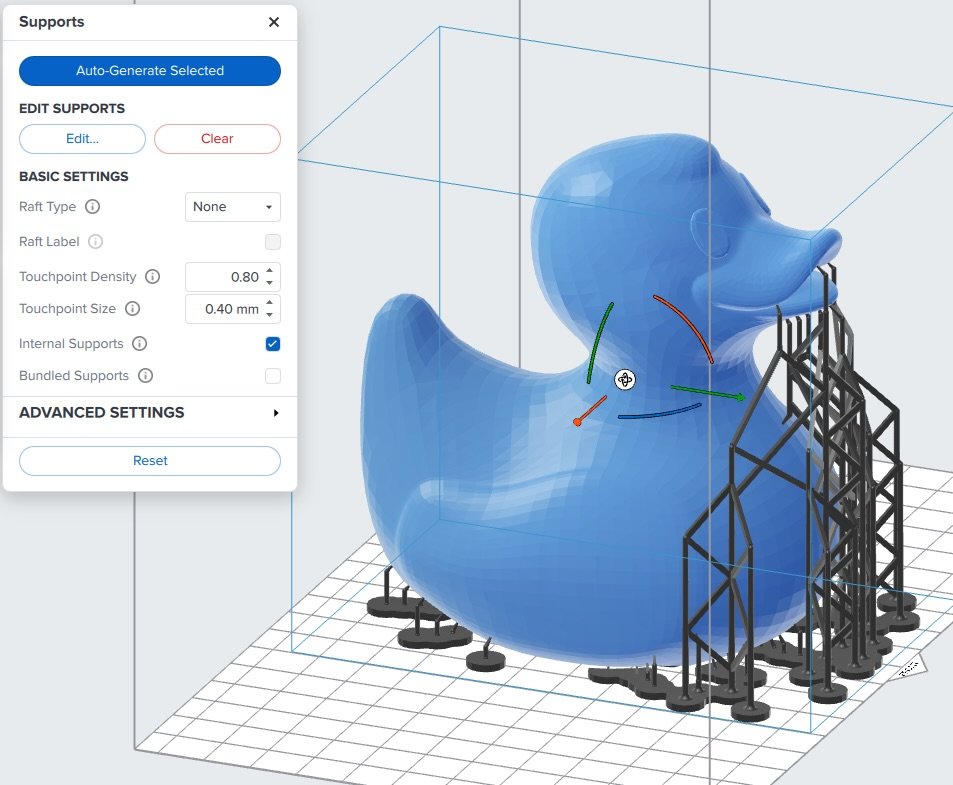
Дрібниця, яку легко пропустити: нижні шари на платформі майже завжди виходять трохи ширшими по площині XY. Якщо вам критична точна посадка — закладайте це в модель заздалегідь. І зробіть невеликі фаски по краях тієї грані, що лягає на платформу: деталь потім легше зняти. Тонку, «худу» деталь варто підстрахувати брімом — просто щоб збільшити площу контакту й вона не відірвалася на середині друку.
Найбільшу масу — вниз, і жодних злиттів
Друге правило теж просте. Орієнтуйте деталь так, щоб її найбільші, найважчі частини були ближче до платформи. Логіка механічна: чим раніше під час друку до масивної частини встигне зачепитися багато точок контакту, тим менший шанс, що вона відірветься від підпор під власною вагою.
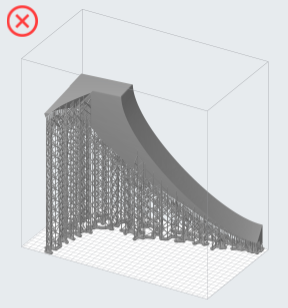
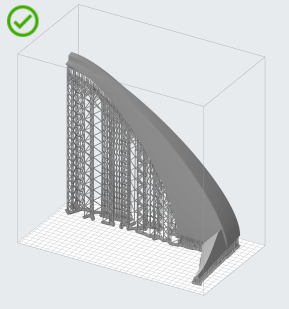
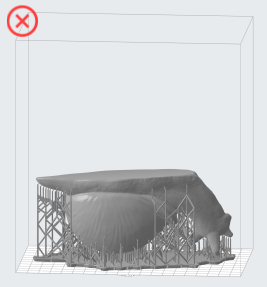
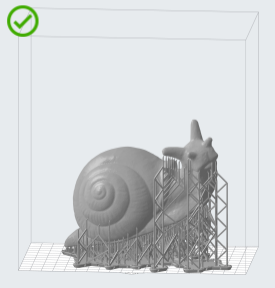
Зліва — масу винесено вгору, деталь ризикує зірватися; справа — важке ближче до платформи
І окремо — про «розгалуження». Кладіть модель так, щоб її елементи розходилися від спільної основи, а не зливалися докупи по ходу друку. Деталь, що будується від однієї бази вгору, поводиться передбачувано. Деталь, у якій два «дерева» зустрічаються десь на середині висоти, — це заявка на дефект саме в місці злиття.
Зліва — злиття гілок; справа — спільна база
45 градусів — це не забобон, це фізика усадки
Тепер найголовніше про викривлення. Кожен новий шар, застигаючи, трохи стягується і тисне на вже надруковане. На короткій деталі це непомітно. На довгому прольоті або на великому перетині ці сили накопичуються — і деталь або вигинає, або зриває з підпор.
Кожен шар тисне на попередній. На короткій деталі це дрібниця. На довгій — це той самий вигин, через який партію доведеться друкувати вдруге.
Класика жанру, яку ми бачимо найчастіше.
H-подібна усадка — стягування вздовж довгого прольоту чи великого перетину. Ліки: розверніть модель під 45° до горизонту, щоб перетин між шарами мінявся плавніше.
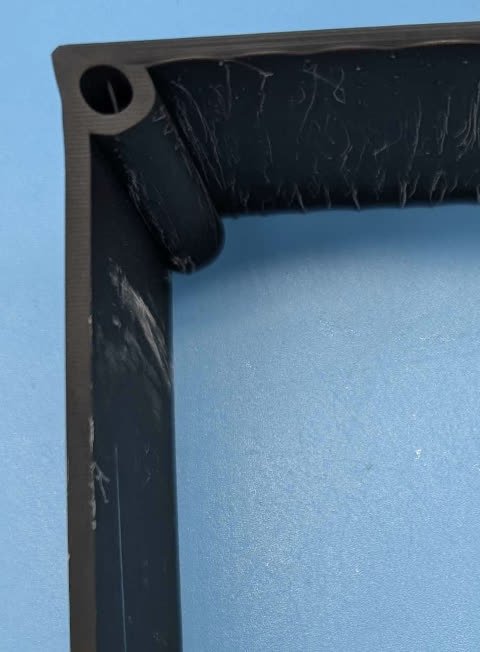
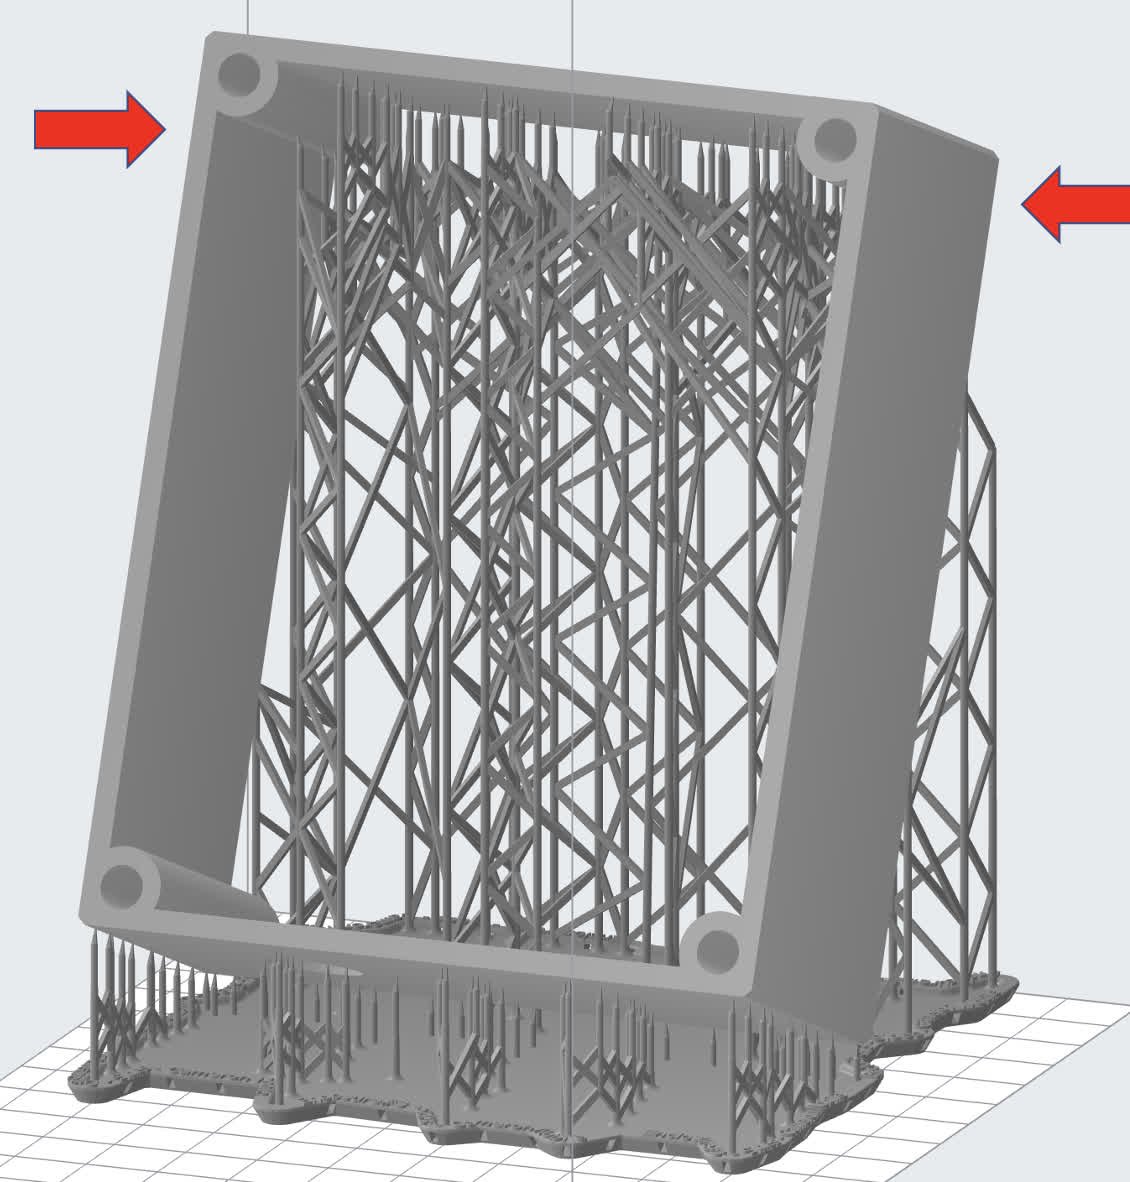
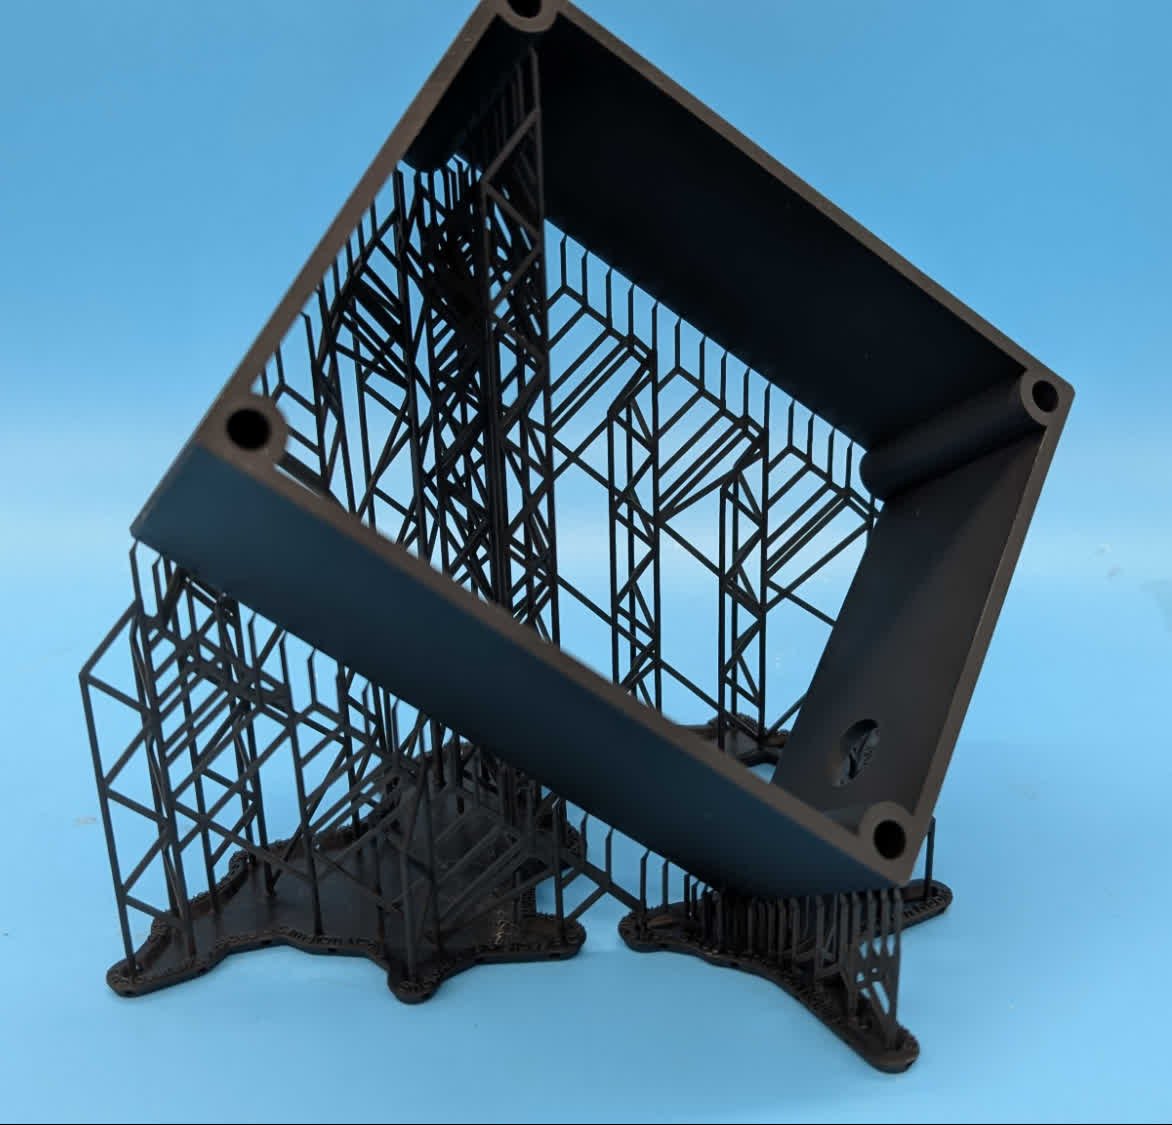
Дефект → погана орієнтація → виправлення
Загин країв — ті самі сили усадки задирають краї деталі. Ліки ті самі: розворот під 45°.
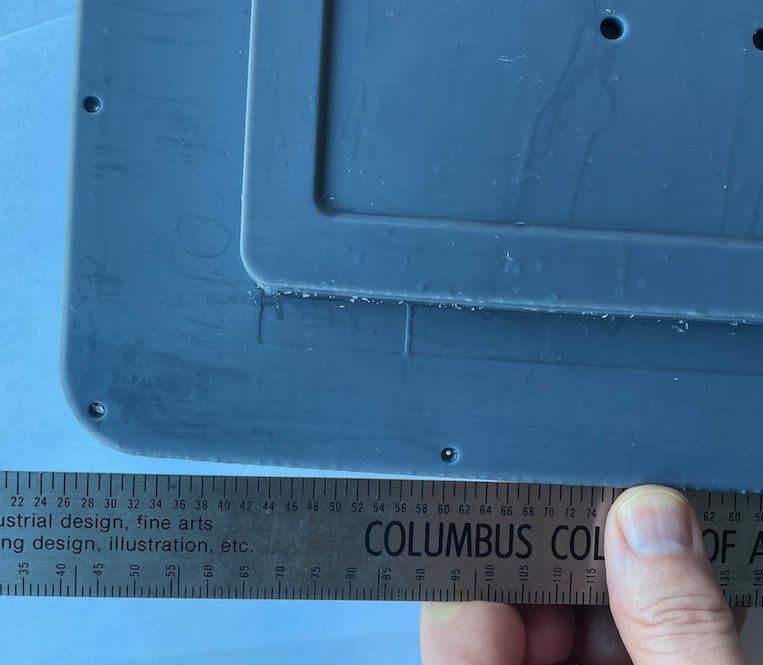
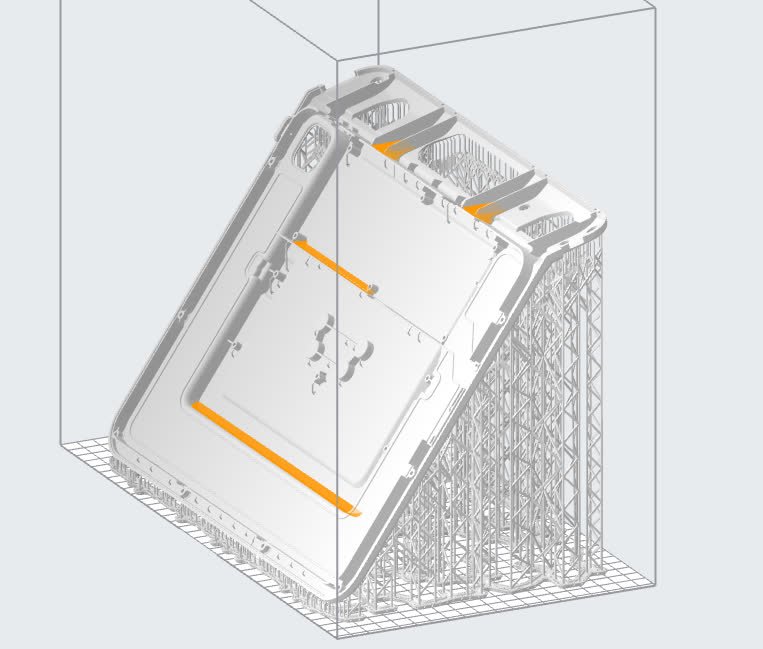
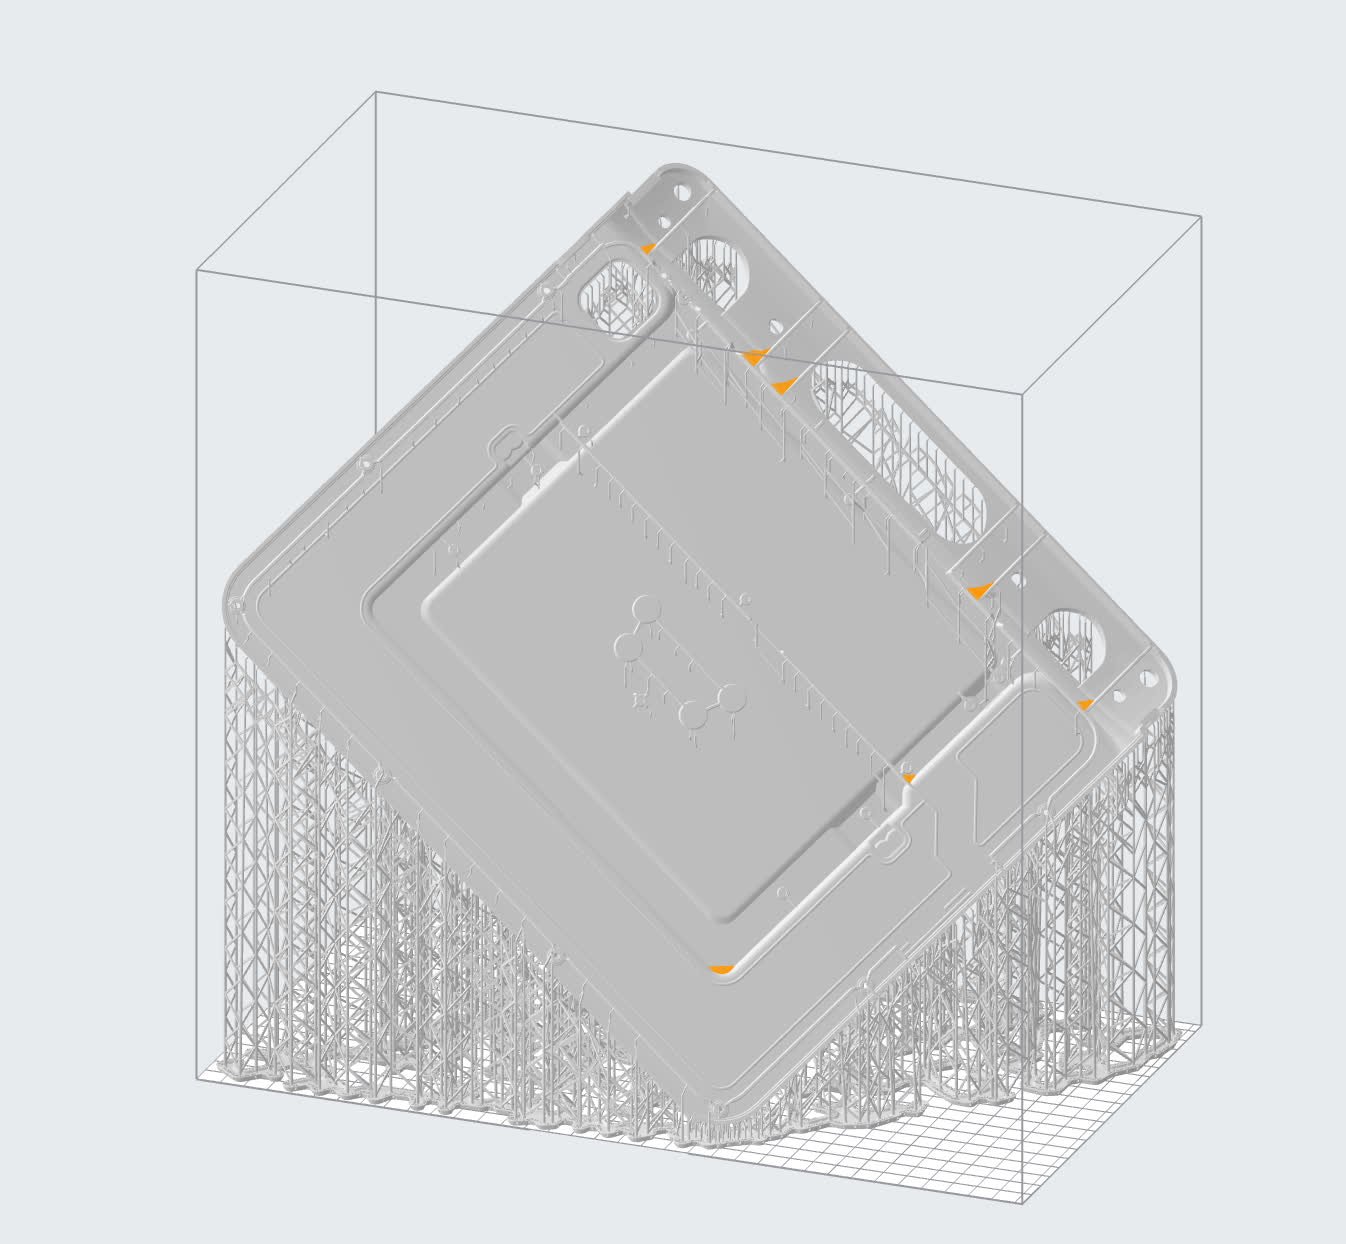
Загин великих поверхонь — те саме на масивніших деталях. Ліки: розвернути велику поверхню від платформи, зменшивши площу перетину.
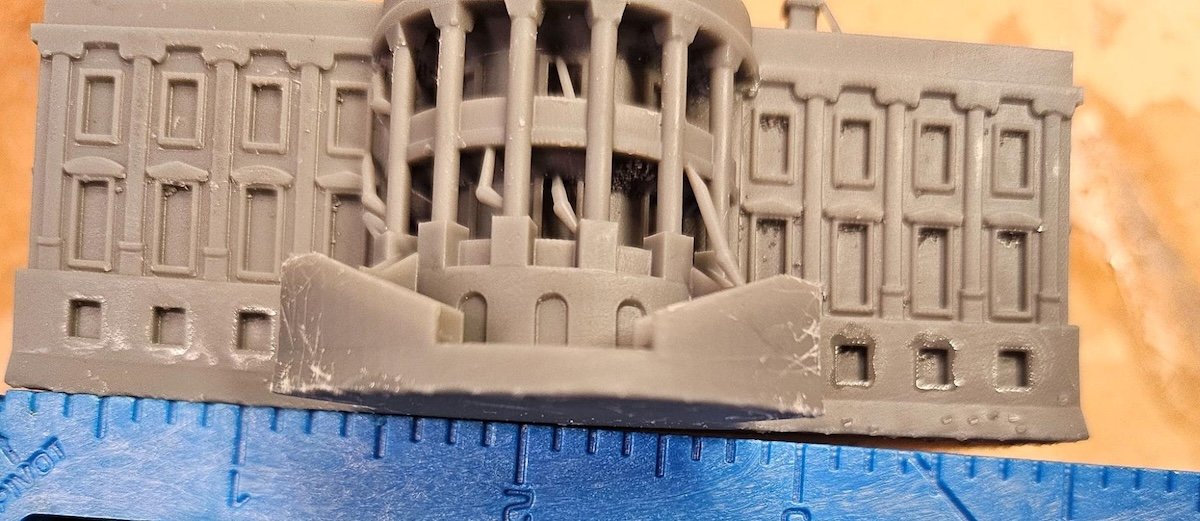
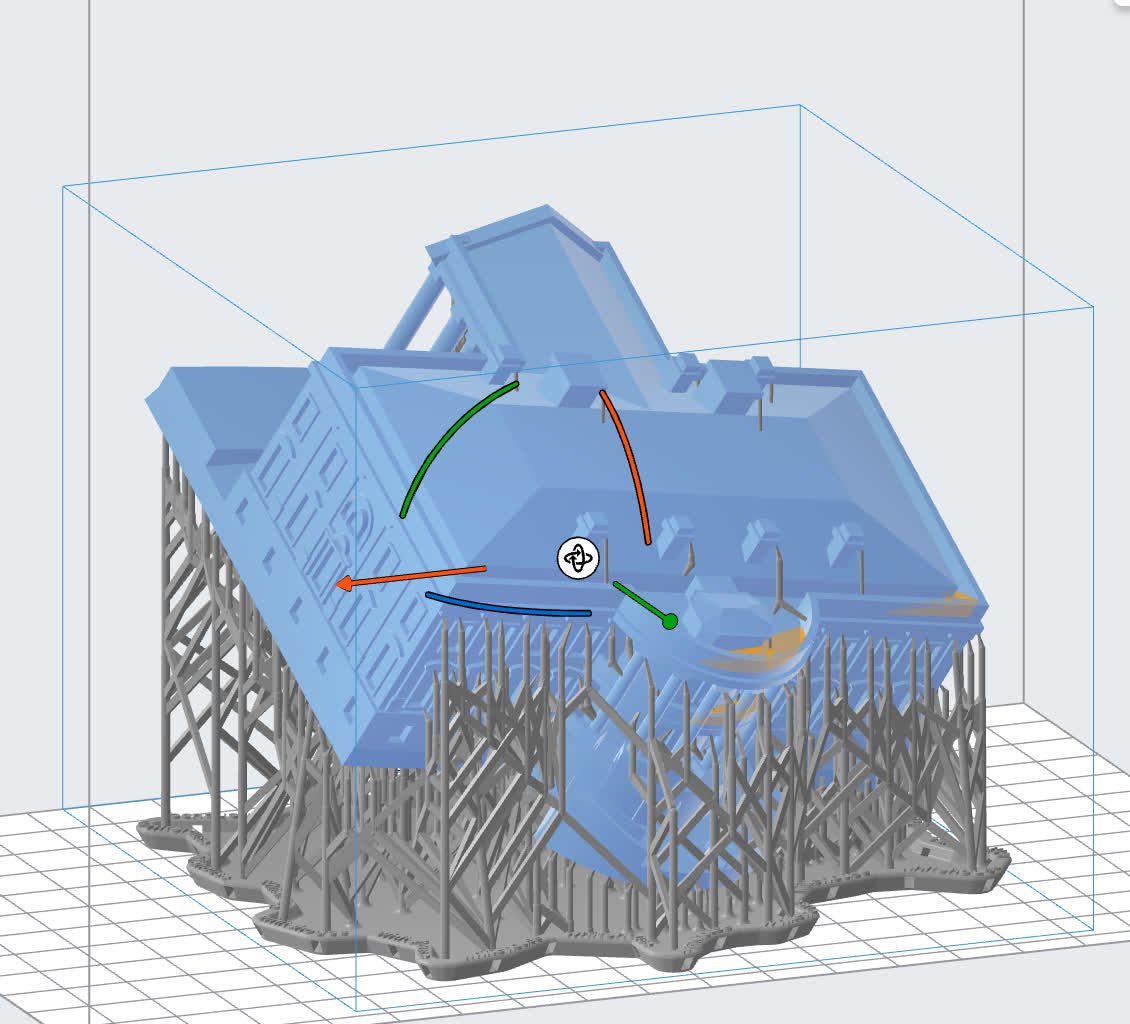
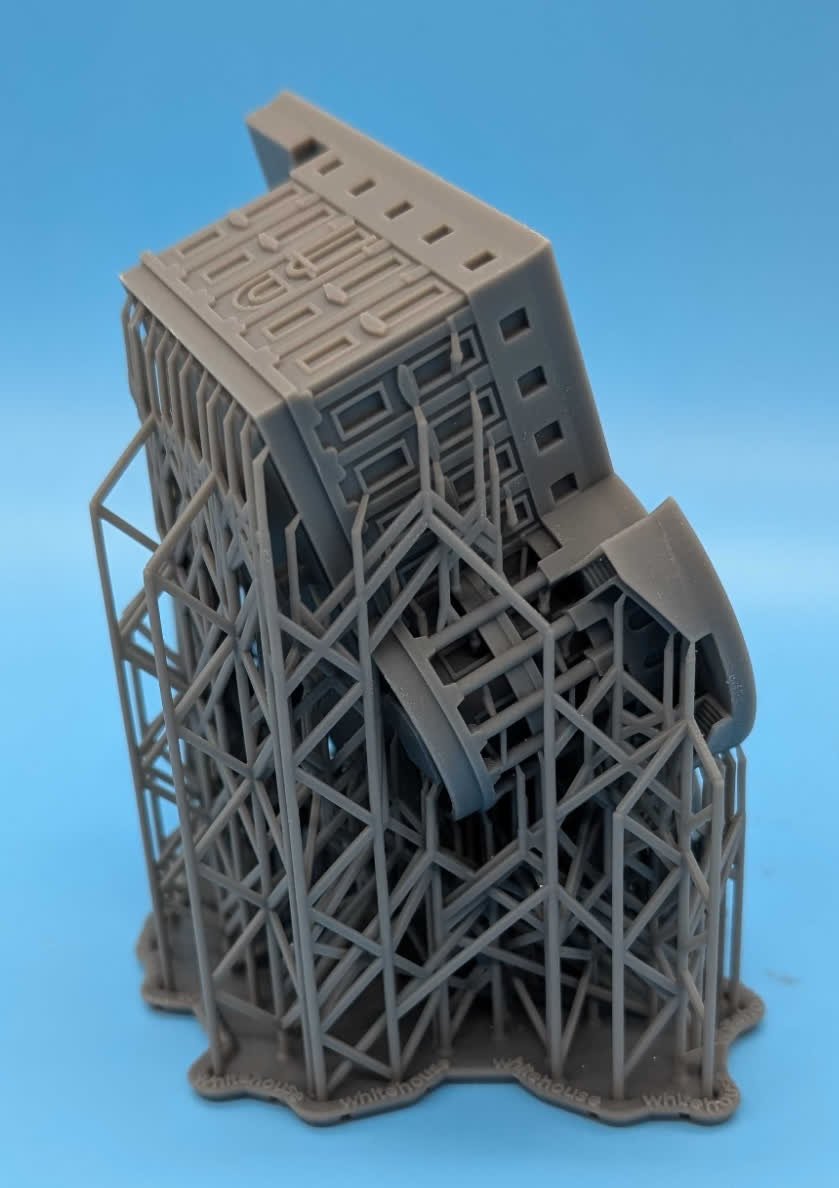
«Кажанові крила» (bat-winging) — коли грань лежить під дуже пологим кутом і її краї задираються вгору. Причина конкретна — замало щільності підпор. Ліки: ставте деталь вертикальніше; якщо ніяк — збільшуйте щільність підпор і стежте, щоб точки контакту стояли рівномірно.
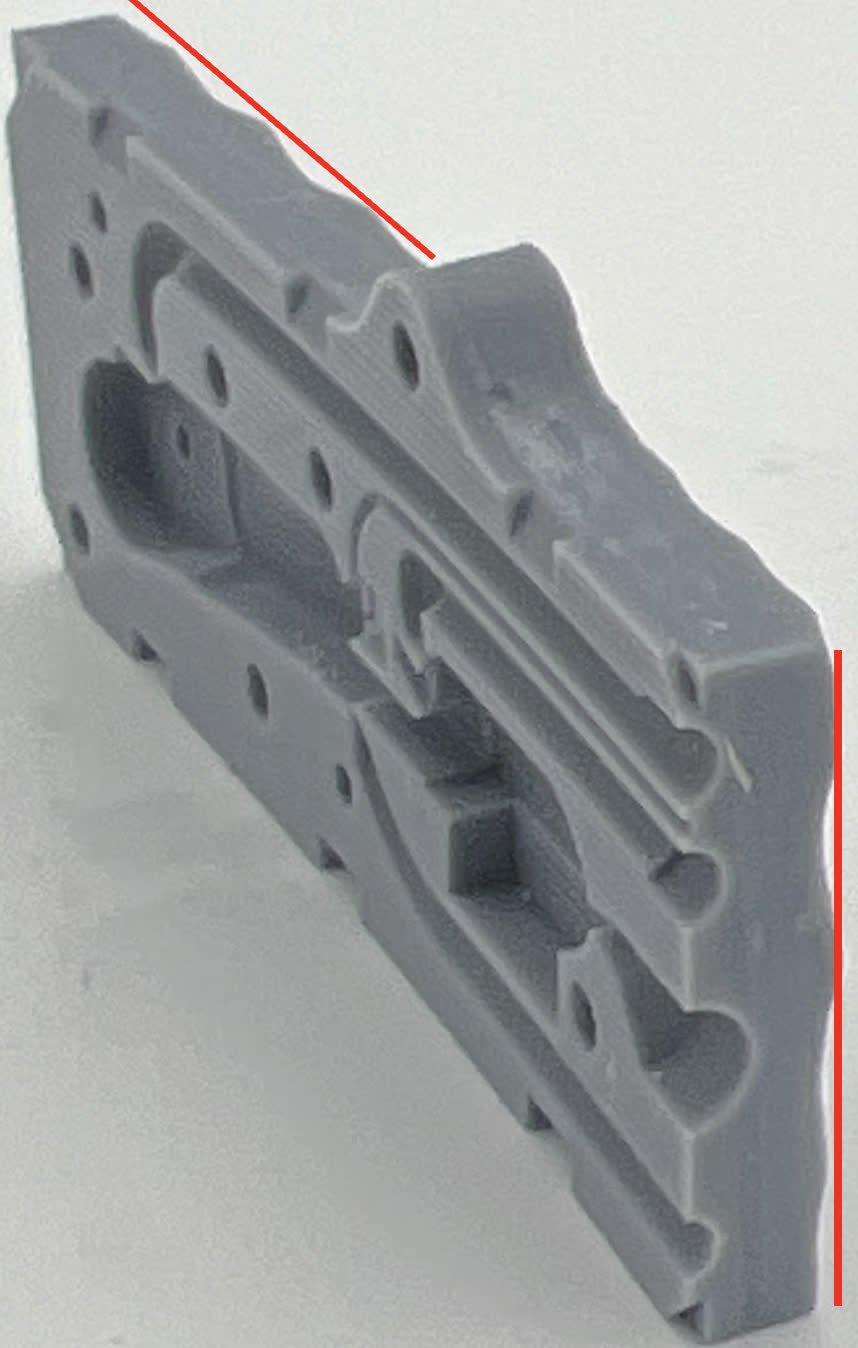
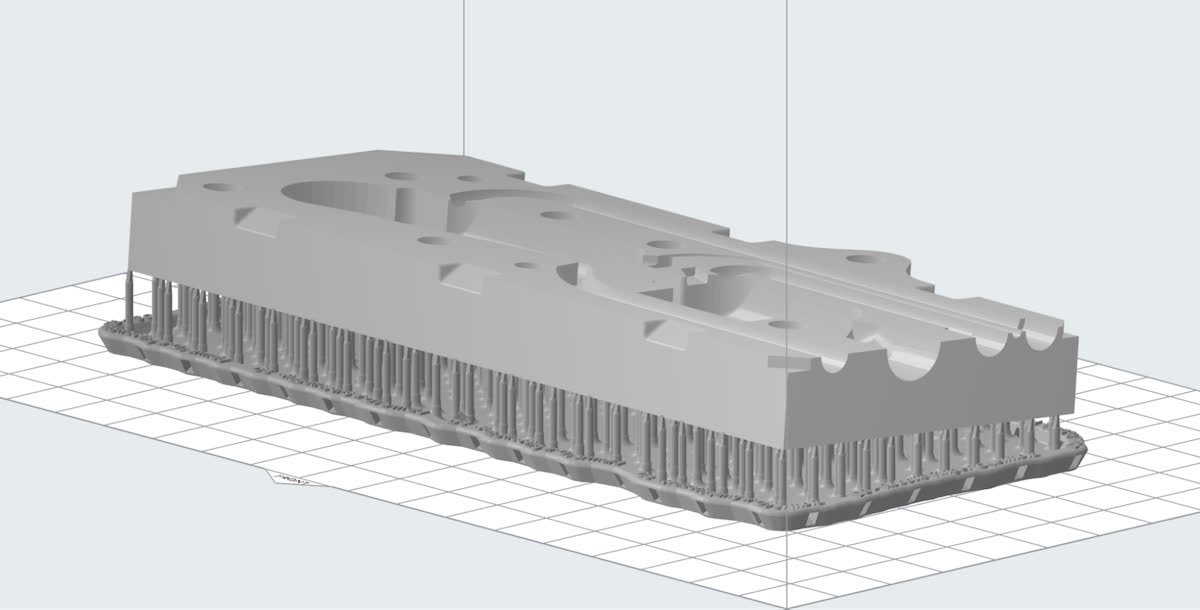
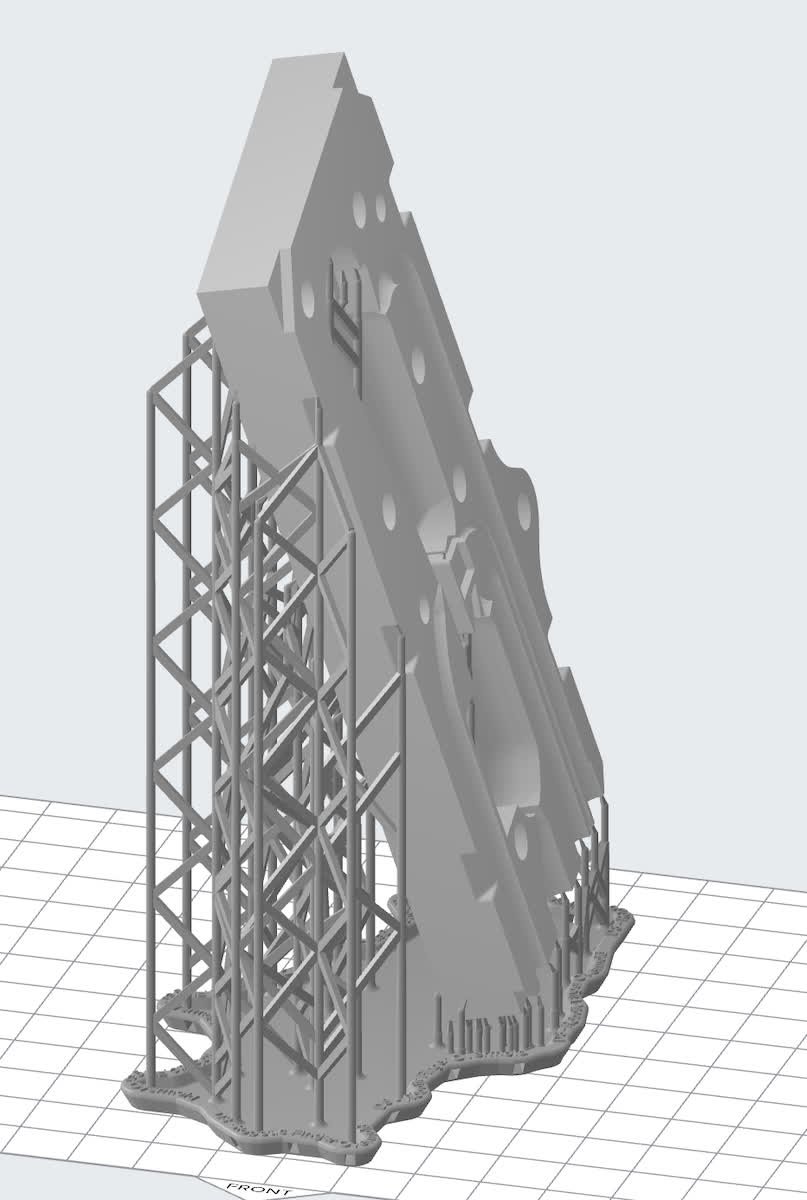
Одне правило накриває майже всі ці випадки: мінімізуйте зміну площі перетину між шарами, витягуйте деталь вертикально вздовж найдовшого виміру. Розворот під 45° — найдешевший спосіб цього досягти. А те, чим ви друкуєте, теж має значення: різні смоли Formlabs по-різному тримають форму — жорсткі менше «пливуть», м’які й довгі цикли засвічування схильніші до провисань. Якщо не впевнені, під що брати матеріал, — запитайте нас, підкажемо під вашу задачу.
Текстура LPU і чому пласке краще класти під кутом
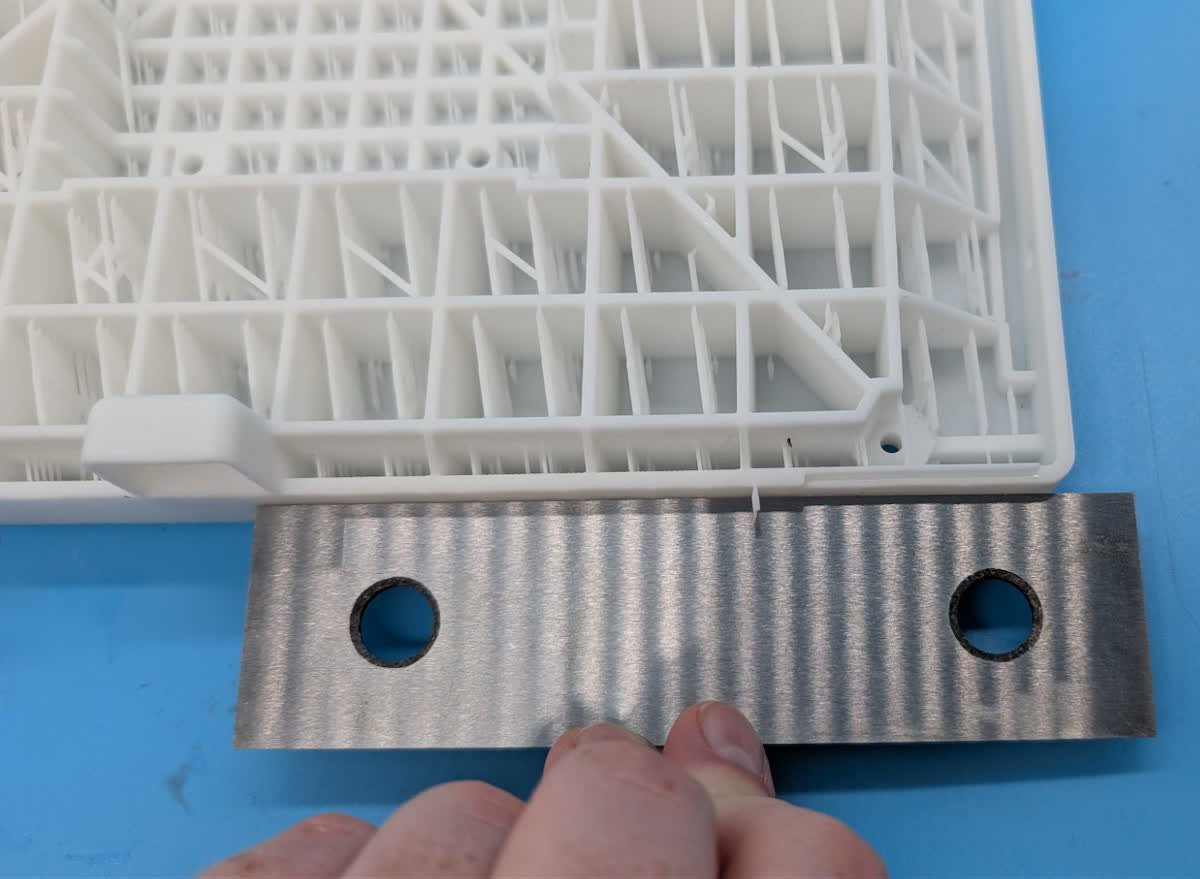
У Form 4 світлом керує Light Processing Unit — і в нього є своя текстура відділення. Деталь, надрукована паралельно платформі, може отримати від цієї текстури ледь помітну «рябизну» на поверхні. Для чорнового кронштейна байдуже. Для видимої лицьової панелі — ні.
Рецепт простий: великі пласкі поверхні, які мають бути гарними або мають стикуватися з іншою деталлю, кладіть під невеликим кутом до платформи, а не строго паралельно. У PreForm зручно крутити модель кроком по 15° — затиснули Shift і підбираєте кут. І ще: критично важливі, естетичні чи стикувальні грані орієнтуйте подалі від підпор, наскільки дозволяє геометрія — сліди від точок контакту нікого не прикрашають.
Конуси, симетрія і підступна присоска
Окремий випадок, на якому легко обпектися, — деталі з віссю симетрії, як-от конуси. Якщо шари вздовж осі стають дедалі більшими, між шаром і плівкою ванни виникає присоска. Ця сила відділення тягне за собою дефекти, а іноді й зриває деталь.
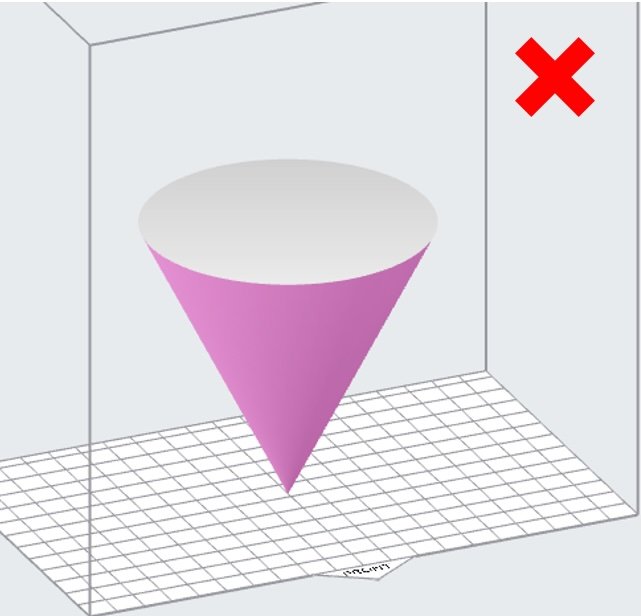
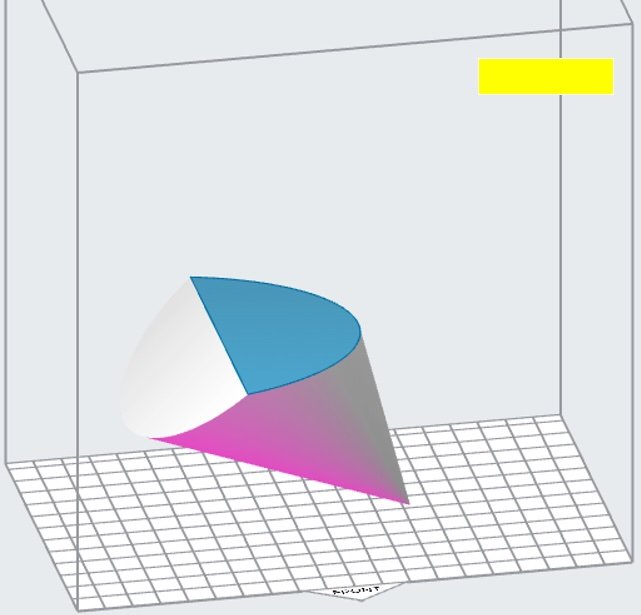
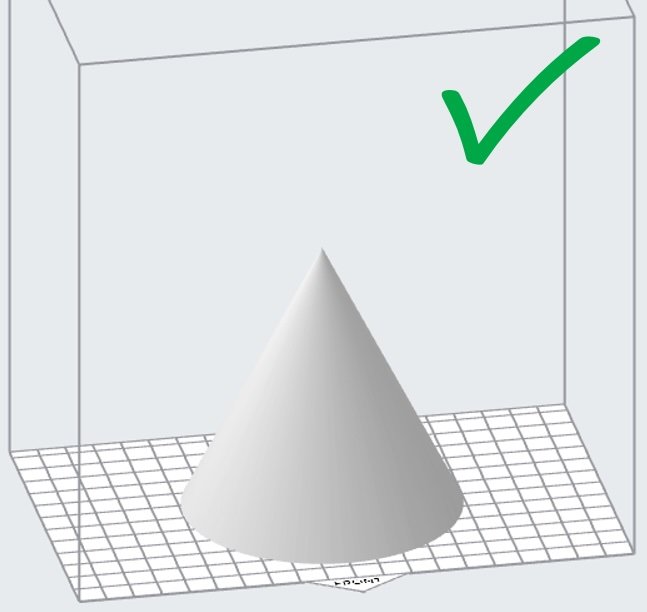
Ліки: нахилити, найтовщу частину — вниз
Ліки: нахиліть модель так, щоб уникнути «розширення» вгору, а найтовщу частину поставте вниз. Якщо повністю уникнути не виходить — просто дайте деталі кут, щоб симетричне розширення розбилося.
Дрібниці підготовки, які рятують партію
Перед друком — дві звички, що коштують хвилину, а економлять зміну. Огляньте ванну на предмет сміття і переконайтеся, що платформа чиста й суха. І про міксери: один міксер на одну ванну. Якщо переставляєте міксер у ванну з іншим матеріалом — спершу промийте його чистим розчинником (наприклад, у Form Wash) 5–10 хвилин, інакше непрозора смола легко забруднить прозору. Дрібниця? Спитайте того, хто одного разу отримав каламутну партію з дорогої Clear. Витратники — ванни, міксери, мийка та камера засвічування — у нас на складі, тож простій через дрібницю коштує вам менше, ніж здається.
Три приклади з гайду
Formlabs показують три деталі, що друкуються «в нуль» без викривлення в рекомендованій орієнтації — корпус, база принтера Form 2 і рамка ванни. Зверніть увагу: всюди велика пласка грань лягає на платформу або йде під кутом, а не паралельно.
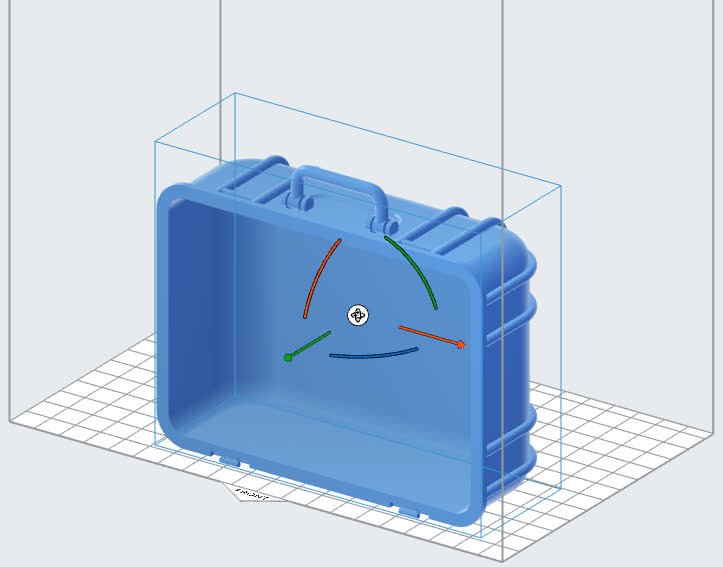
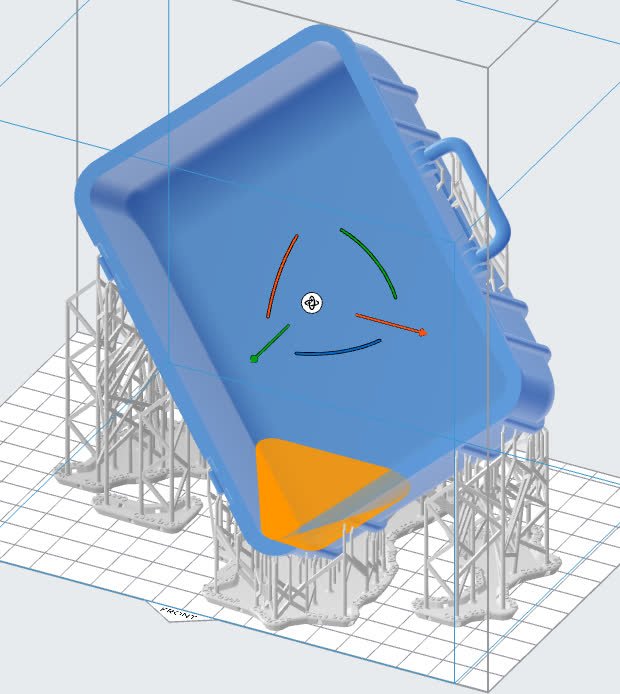
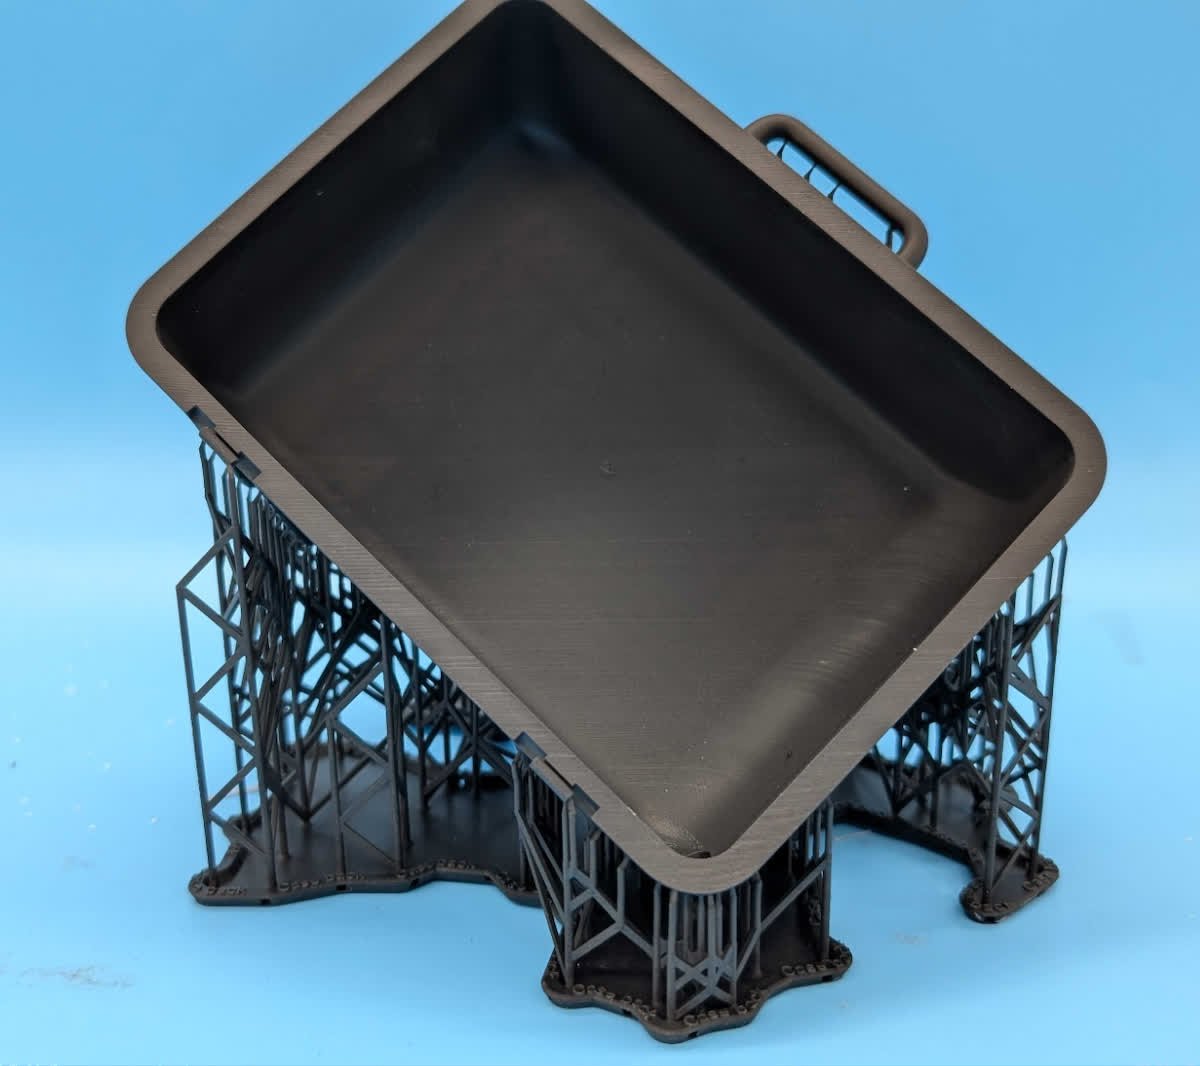
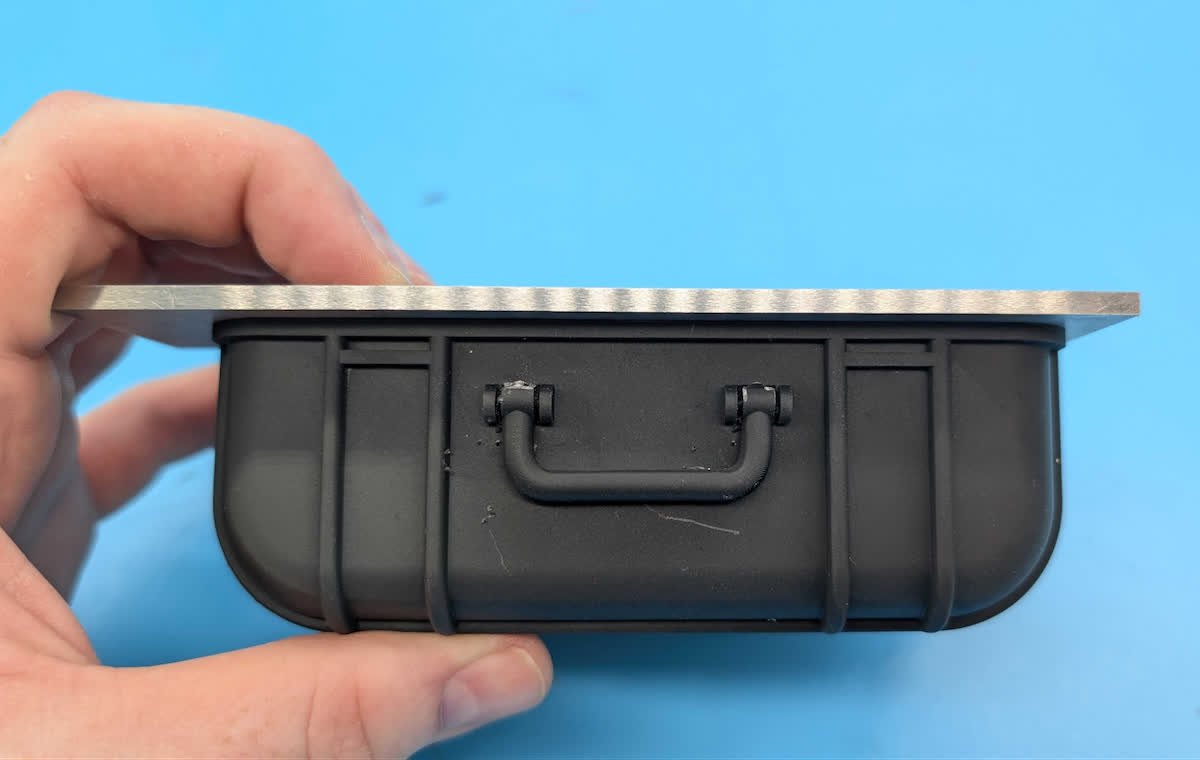
Приклад 1 — корпус
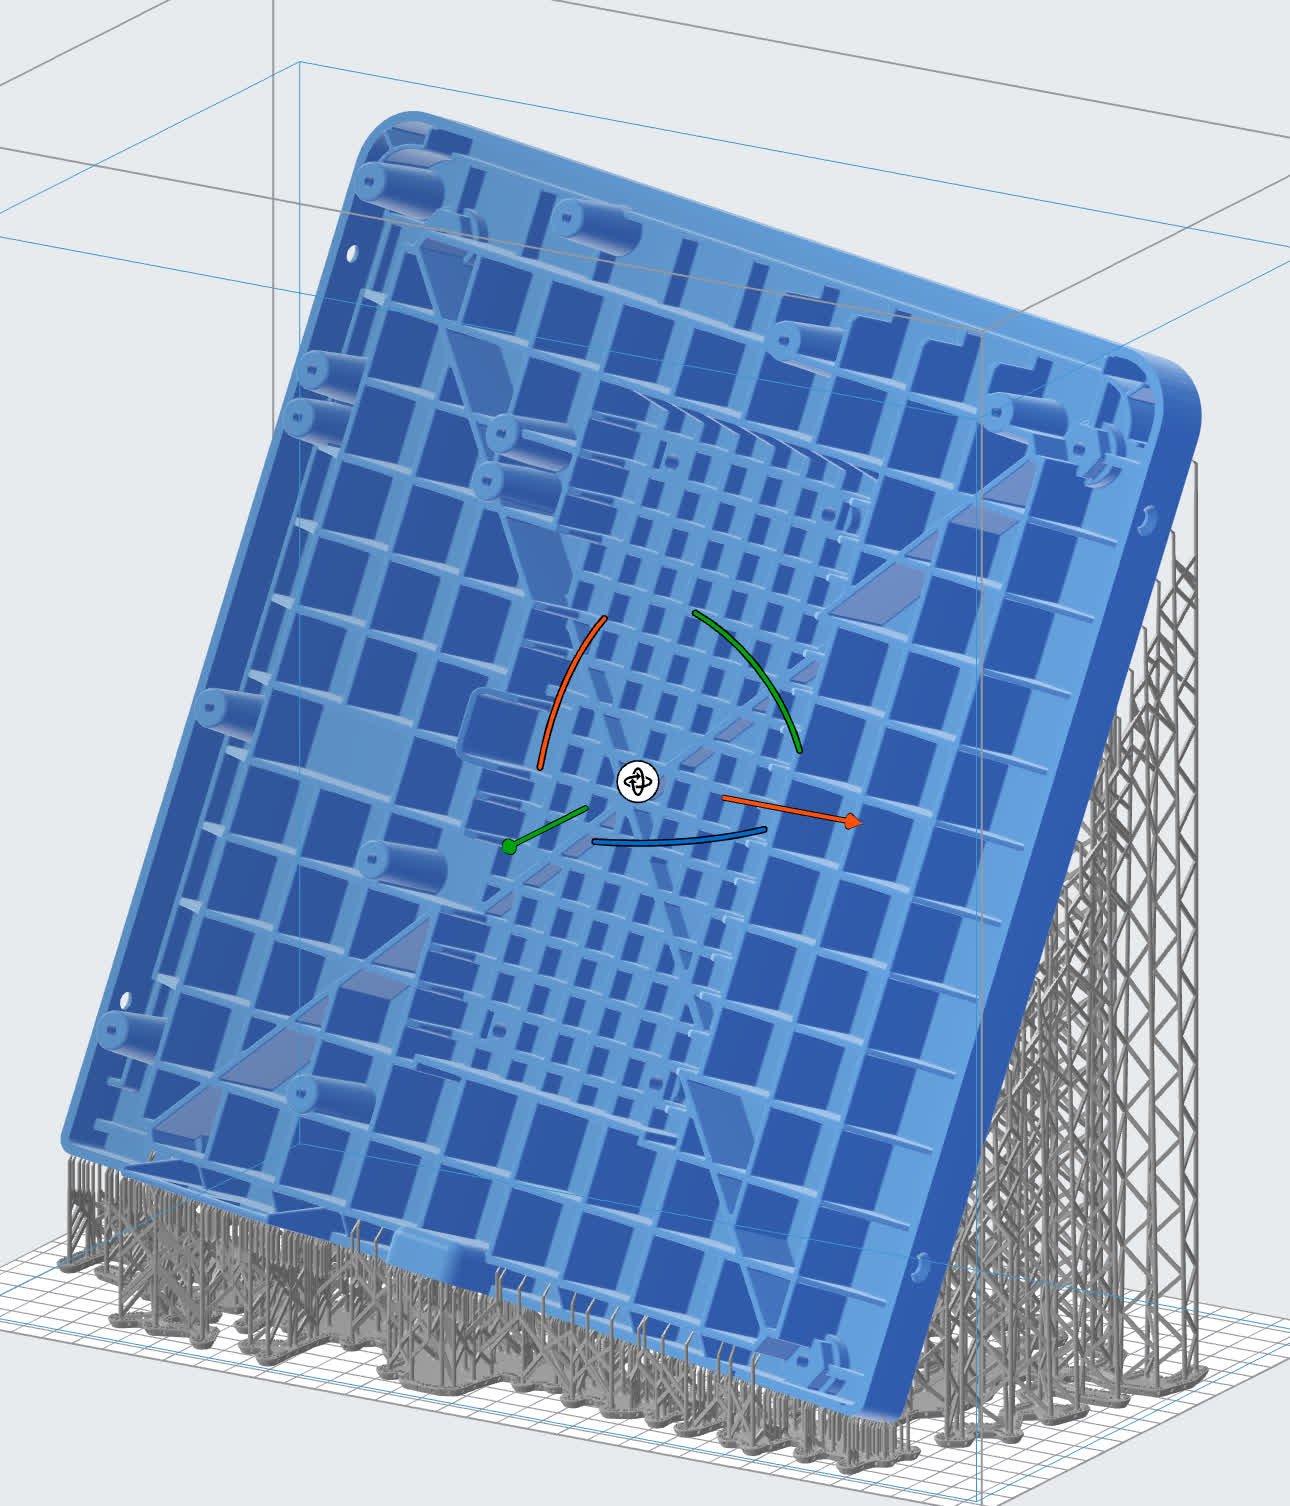
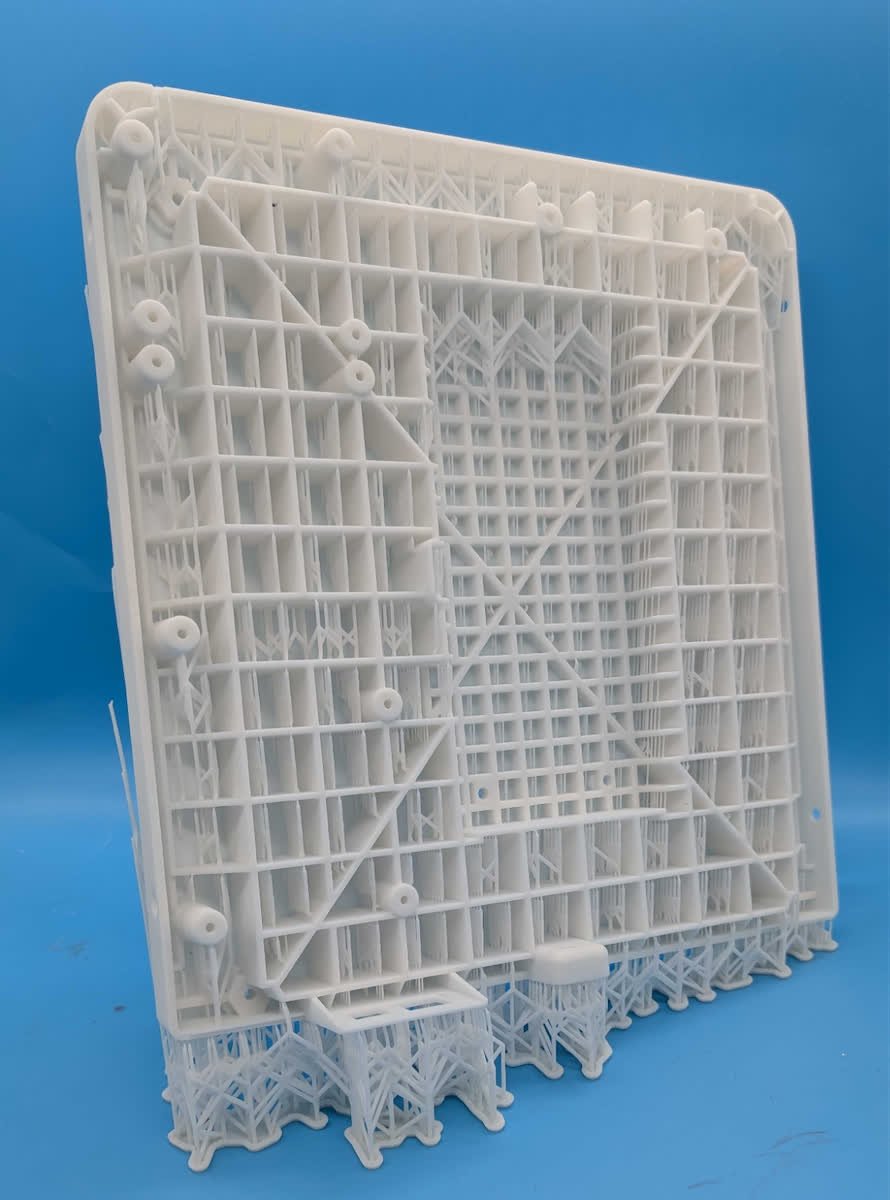
Приклад 2 — база принтера Form 2
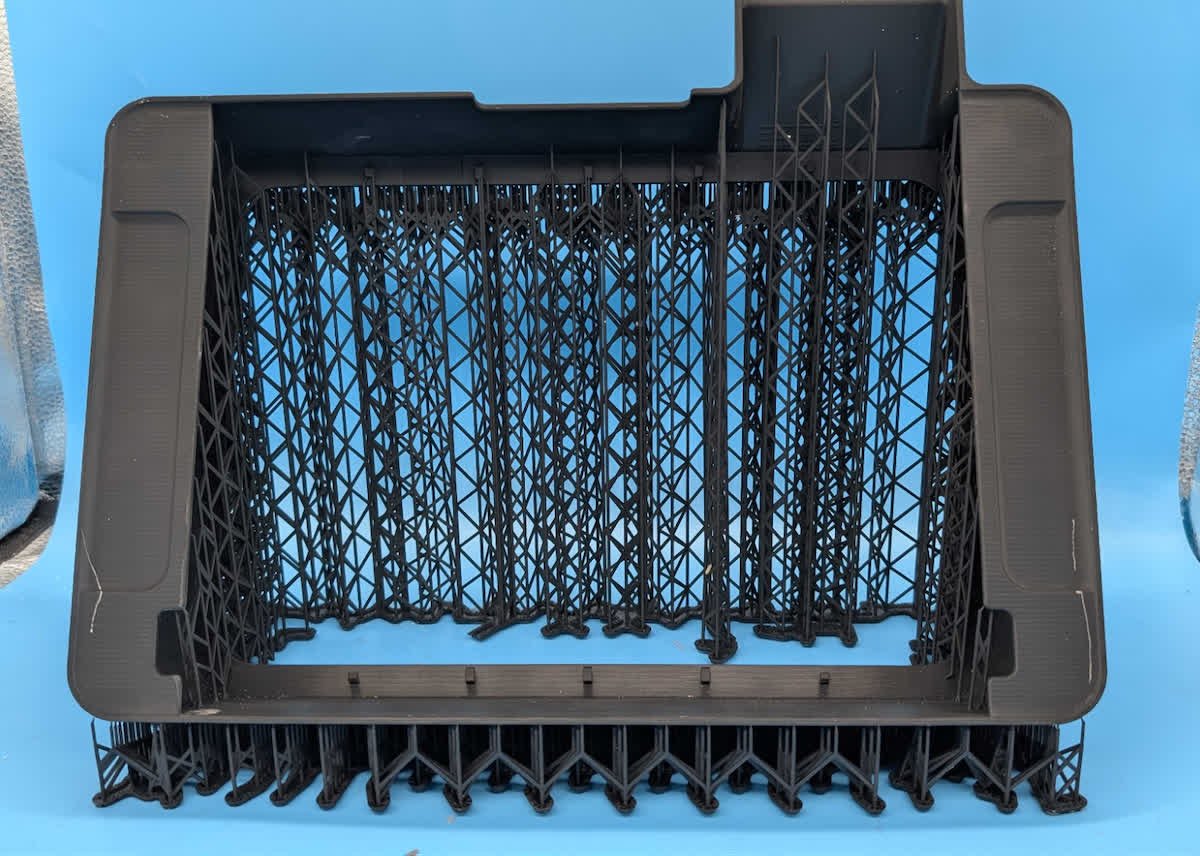
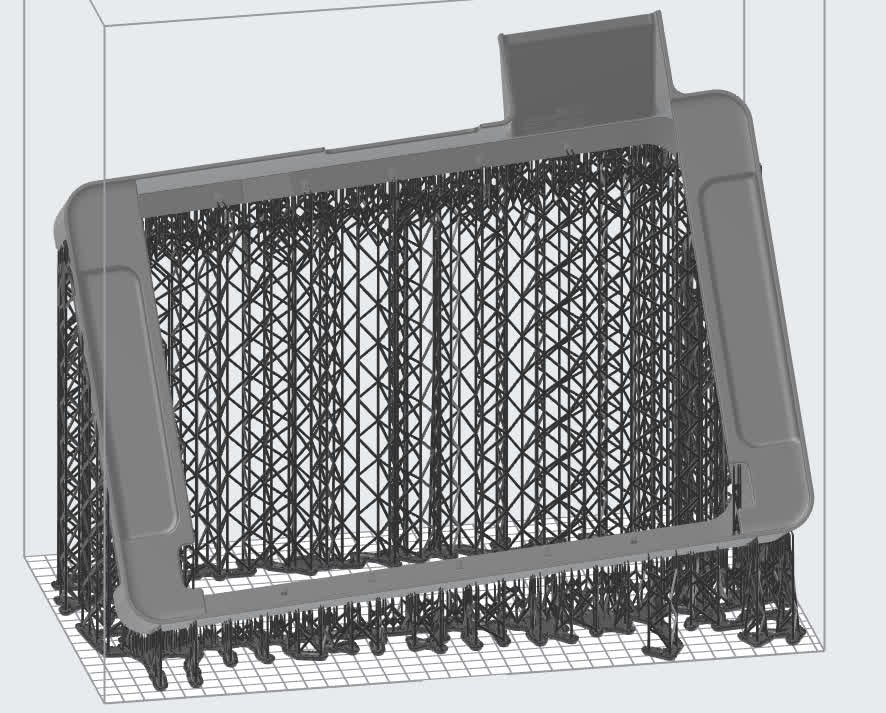
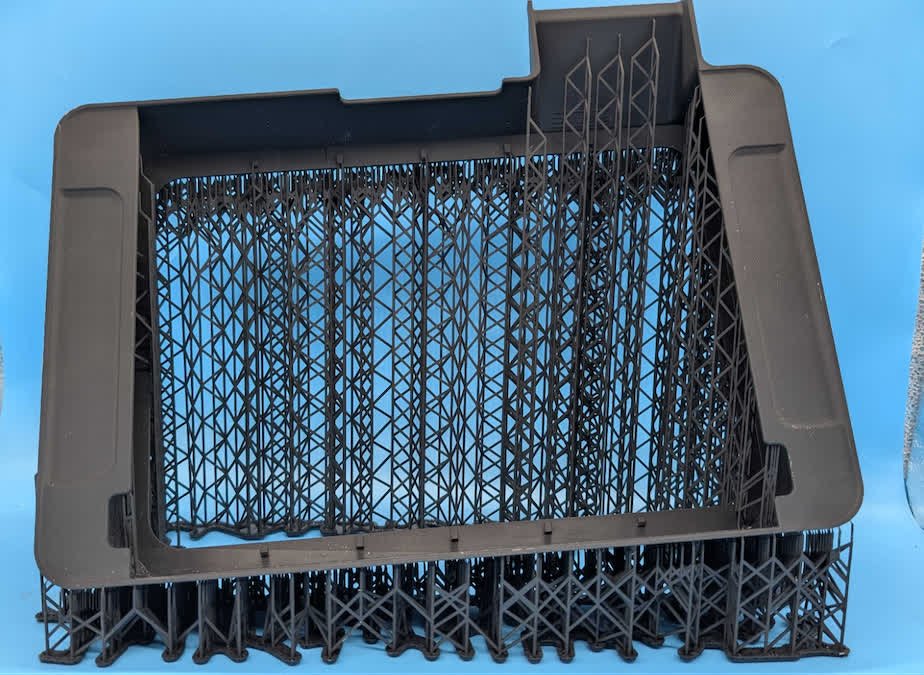
Приклад 3 — рамка ванни
Наша ставка
Скажемо чесно, зі шкурним інтересом на столі: ми продаємо і Form 4, і смоли, і пост-обробку — весь асортимент Formlabs під одним дахом. Але саме тому нам вигідно, щоб принтер у вас працював, а не переробляв партії. Для дому вдалий друк — це приємність. Для друк-ферми кожен зірваний прогін — це смола, машинний час і зсунутий дедлайн, тобто цілком конкретні гроші.
Правильна орієнтація — найдешевша інвестиція в цьому ланцюжку: вона нічого не коштує, крім двох хвилин у PreForm. А поки геометрія деталі надто вперта, щоб її взяти самотужки, — це вміємо ми: привозьте задачу до нас, надрукуємо на Formlabs і віддамо готове. Немає свого принтера, але потрібна серія без браку — те саме рішення: ви даєте модель, ми — площу друку, смолу й облік.
—