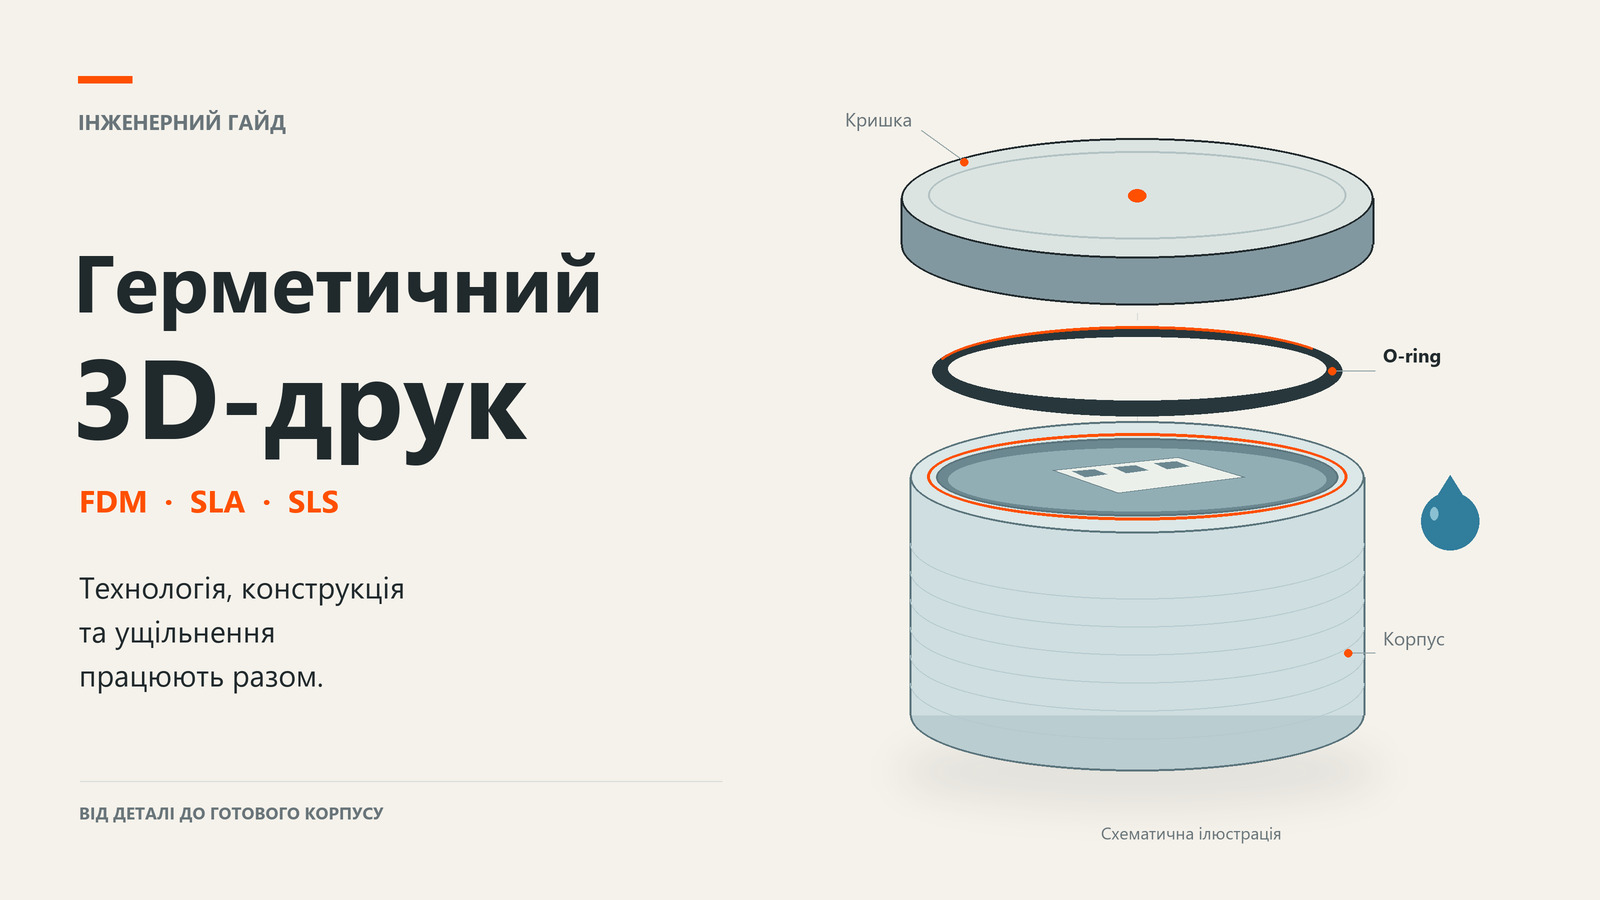
Уявіть корпус датчика: кришка сідає рівно, гвинти затягнуті, кабель підключений. Після першого занурення всередині з’являється крапля. Вона могла пройти крізь стінку, під ущільненням або вздовж кабельного вводу. Якщо замінити пластик навмання, наступна крапля знайде той самий шлях.
Ціна такої краплі — не пластик. Корпус зазвичай дешевший за плату, яку він мав захистити, і за тиждень, витрачений на нову ітерацію.
Герметичний 3D-друк можливий, але герметичним буває не пластик, а вузол. Нижче — порядок, яким ми підбираємо технологію для ємностей, корпусів електроніки та прототипів у контакті з водою: умови роботи, стінка, ущільнення, перевірка. З цифрами з відкритих випробувань Prusa Research, Formlabs і лабораторії URIL Університету Род-Айленду.
Спочатку визначте, що означає «не протікає»
Ваза на столі, датчик під дощем і корпус підводної камери — різні задачі. В одному випадку вода тисне зсередини, в іншому треба захистити електроніку ззовні. Короткий контакт і тривале занурення теж перевіряють по-різному.
В огляді Formlabs про водонепроникний 3D-друк розведено два поняття, і замовнику корисно їх розрізняти. Водонепроникність — властивість матеріалу не вбирати й не пропускати воду. Герметичність — здатність зібраного виробу не впускати й не випускати рідину; вона залежить насамперед від конструкції. Стінка, що ідеально тримає воду, не врятує корпус із негерметичною кришкою.
Для корпусів електроніки зручно мислити класами захисту IP за стандартом IEC 60529 — їх однаково розуміють конструктор і замовник:
| Вимога | Що означає | Що закласти в конструкцію |
|---|---|---|
| IPX4 | бризки з будь-якого напрямку | щільна посадка кришки, закриті отвори; ущільнення бажане |
| IPX6 | потужні струмені води | ущільнення по всьому периметру кришки, герметичні вводи |
| IPX7 | тимчасове занурення до 1 м на 30 хвилин | кільце або прокладка, контрольоване притискання, перевірка зануренням |
| IPX8 | тривале занурення в умовах, жорсткіших за IPX7, які визначає виробник | розрахунок на тиск, запас міцності, випробування під тиском |
Перша цифра коду описує захист від пилу: IP6X — пилонепроникний корпус. Для підводних задач корисне просте правило: кожні 10 м води додають приблизно 1 бар тиску. Клас IP присвоюють готовому виробу після випробувань: друк дає змогу його досягти, а підтверджує — перевірка.
Перед моделюванням запишіть умови: яка рідина та її температура, скільки триває контакт, звідки тисне вода і чи відкриватимуть корпус повторно. Окремо визначте критерій приймання — що саме вважатиметься успішним випробуванням.
FDM, SLA чи SLS: де починати пошук рішення
Скажемо чесно, зі шкурним інтересом на столі: ми друкуємо на всіх трьох технологіях і продаємо обладнання Formlabs. Тому й можемо сказати прямо — назва принтера не замінює перевірки деталі.
| Технологія | Коли розглядати | Без постобробки | На що звернути увагу |
|---|---|---|---|
| FDM | відкриті ємності, лійки, дешеві ітерації | тримає воду у відкритій ємності за правильних налаштувань; під тиском — ні | периметри, шов, стик дна зі стінкою, сухий філамент |
| SLA | точні корпуси, різьби, гладкі посадки під ущільнення | шари хімічно зшиті, поверхня непориста | смола, промивання, дозатвердіння, якість площини ущільнення |
| SLS | складні функціональні корпуси, серії, внутрішні канали | герметичний за правильних допусків і ущільнення | пористість поверхні, товщина стінки, постобробка |
FDM: вирішують периметри й шов, а не відсоток заповнення
Твердження «FDM завжди протікає» надто категоричне. Prusa Research надрукувала серію тестових циліндрів з різних філаментів соплом 0,4 мм і отримала конкретні межі:
- Стінка 2–3 мм (4–6 периметрів). За такої товщини матеріал практично перестає мати значення — це головний важіль.
- Тонка стінка — мінімум периметрів: ABS, ASA, PC, PP і CPE — 2; TPEE — 3; PLA, PETG і нейлон — 4; HIPS і PVB — 5.
- Шар 0,15 мм або тонше. Найкраще воду тримали шари 0,05 мм, найгірше — 0,3 мм. Поширена порада «друкуйте товстішими шарами» (її повторює навіть Formlabs) у цьому прямому тесті не підтвердилася.
- Шов і стик суцільного заповнення з периметрами — основні джерела протікання, а не межі між шарами. Режим вази, одна спіраль без шва, тримав воду для всіх матеріалів навіть з одним периметром.
- Температура на 5–10 °C вища покращує злипання шарів, а потік 105–110 % ущільнює стінку ціною точності розмірів.
- Сухий філамент. PETG у тесті кілька тижнів лежав відкритим: вологий пруток дає бульбашки, а з ними й мікроканали.
Якщо налаштувань не вистачає, допомагає постобробка: акриловий лак (не для харчового контакту), харчова епоксидна смола або хімічне згладжування — для ABS, ASA, HIPS і PVB. Для відкритої ємності недорогий FDM-друк із такою постобробкою — надійний шлях. Для закритого корпусу під тиском — ні: у випробуваннях URIL корпуси з PLA набрали воду одразу після занурення й вибули з подальших тестів. Відро і підводна камера обидві «тримають воду», але це різні задачі.
SLA: найщільніша стінка і точна площина під ущільнення
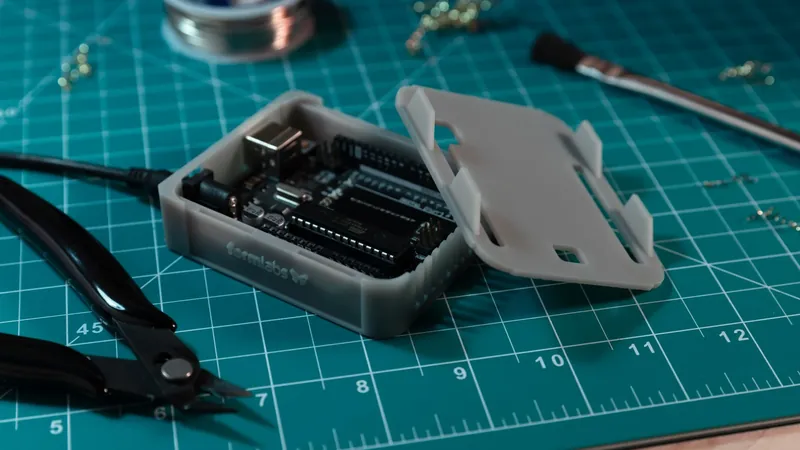
У фотополімерній смолі кожен шар хімічно зшивається з сусідніми, тому поверхня виходить непористою, а посадки — точними. Різьбу можна друкувати прямо в корпусі разом із канавкою під кільце. Так зроблені корпуси, які випробовувала URIL: кришку закручують без болтів, що зручно на невеликому судні під час хвилі.
Водночас SLA-друк потребує підбору смоли під середовище, а промивання й дозатвердіння — за рекомендаціями виробника. Струменева обробка прибирає поверхневу пористість: у тесті корпус із Rigid 10K після неї витримав трохи більший тиск — 5 794 psi проти 5 626. Збірку випробовують лише після завершення всієї постобробки.
SLS: складна геометрія, але поверхня потребує уваги
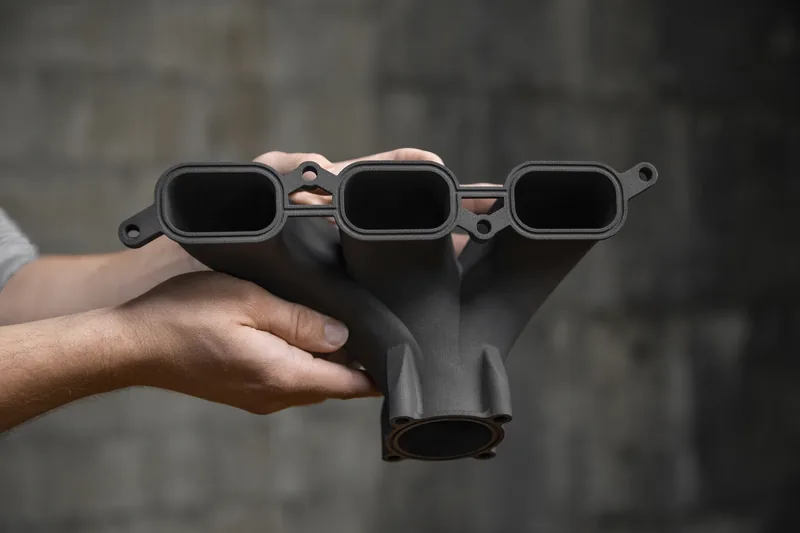
Для корпусів складної форми, внутрішніх каналів і серій варто розглянути SLS-друк нейлоном. Деталь друкується без опор, а міцність близька до литої. Але напис PA12 сам по собі не підтверджує водонепроникність: SLS-поверхня має пористість, тому стінку, площину ущільнення й постобробку оцінюють разом.
Для нейлону в нас є кілька способів закрити поверхню: просочення (інфільтрація), лакування та парове згладжування VFS, яке закриває поверхневі пори. Вартість парового згладжування рахується за цикл камери, тож на партії вона в перерахунку на деталь значно нижча, ніж на одиничному зразку. Усі варіанти зібрані на сторінці постобробки, а про інші критерії вибору нейлонових корпусів ми писали в матеріалі про SLS-корпуси електроніки.
Кришка та ущільнення: що закласти в CAD
Вода шукає найслабше місце, а не найтоншу стінку. Тому перед моделюванням ми позначаємо на моделі всі можливі шляхи води. Їх зазвичай п’ять:
- Стінка — пористість, тонка оболонка, мало периметрів.
- Шов і стик дна зі стінкою — у FDM це головне джерело протікання.
- Площина кришки — канавка, кільце, сліди підтримок, нерівне притискання.
- Кріплення та вставки — гвинти, різьбові втулки, отвори під них.
- Кабельний ввід — для кожного вводу потрібен окремий сальник або заливка.
Для корпусів під кільця URIL поділилася практикою, перевіреною на друкованих деталях:
- Торцеве ущільнення замість радіального. Лабораторія пробувала обидва варіанти й віддає перевагу кільцю в канавці на торці, яке притискає кришка.
- Товстіше кільце пробачає більше. Найнадійніше в SLA-корпусах працювали кільця серії AS568-2xx з перерізом 3,53 мм: товстий переріз краще компенсує неточності друку.
- Глибина канавки на 15–20 % менша за переріз кільця. Для кільця 3,53 мм це приблизно 2,9 мм. Ширина канавки — більша за переріз, щоб стиснутому кільцю було куди розширитися.
- Радіус повороту канавки для такого кільця — не менше 9,5 мм. Для складних контурів розмір кільця підбирають за довжиною канавки і замовляють два-три сусідні типорозміри для примірки.
- Для неглибоких задач, до 100 м, URIL закриває корпус акриловою кришкою товщиною 9,5 мм із тим самим торцевим кільцем.
Детальні таблиці стиснення, допусків і матеріалів кілець — у Parker O-Ring Handbook. Фактичні розміри канавки перевіряють після друку й постобробки, а не лише в CAD. Сліди підтримок у зоні контакту прибирають — або орієнтують деталь так, щоб площина ущільнення друкувалася без них. Притискання має бути контрольованим: надмірне затягування не виправляє невдалої посадки. Для кожного вводу — кабелю, датчика, гвинта — потрібне власне рішення з герметизації.
Як перевірити герметичність: від паперового рушника до камери тиску
| Перевірка | Як виконати | Що показує | Чого не показує |
|---|---|---|---|
| Наливна | налити воду, поставити виріб на сухий паперовий рушник на 24–48 годин | протікання стінок і дна відкритої ємності | роботу під зовнішнім тиском |
| Занурення | закрити корпус, усередину покласти смужку сухого паперу, занурити на глибину й час з вимоги — для IPX7 це 1 м і 30 хвилин | чи потрапляє вода в зібраний вузол | де саме протікає |
| Бульбашкова | створити всередині невеликий надлишковий тиск повітря, нижчий за робочий, і опустити корпус у воду | точне місце протікання — по бульбашках | запас міцності |
| Камера тиску | гідростатичне навантаження до заданого рівня або до руйнування | реальну межу конструкції — планує й виконує фахівець на відповідному обладнанні | поведінку в експлуатації: температуру, хімію середовища, цикли відкривання |
Для бульбашкової перевірки тиск усередині має бути невеликим: друкований корпус — не балон, і надлишковий тиск розпирає його в напрямку, на який конструкцію не розраховували.
Що насправді показали випробування Formlabs та URIL
Formlabs і лабораторія підводної робототехніки та візуалізації (URIL) Університету Род-Айленду надрукували корпуси під мінікомп’ютер Raspberry Pi Zero з батареєю, зібрали їх із кільцями й стискали в гідростатичній камері до руйнування. Фотополімери друкували на Form 3+, Nylon 12 GF — на Fuse 1+ 30W. Корпуси з PLA, надруковані на FDM-принтері Craftbot, набрали воду одразу після занурення. Ціль конструкції — щонайменше 1 500 м глибини. Результати — в технічному звіті Formlabs:
| Матеріал | Технологія | Тиск руйнування, psi | ≈ бар | ≈ глибина в морі |
|---|---|---|---|---|
| Nylon 12 GF | SLS | 1 304 | 90 | 900 м |
| Grey Resin | SLA | 1 672 | 115 | 1 150 м |
| BioMed Amber | SLA | 2 907 | 200 | 2 000 м |
| Rigid 10K, без обробки | SLA | 5 626 | 388 | 3 850 м |
| Rigid 10K, після струменевої обробки | SLA | 5 794 | 400 | 4 000 м |
Ціль у 1 500 м перевершили BioMed Amber і Rigid 10K, а нейлон і Grey Resin зруйнувалися раніше — навіть у звіті самої Formlabs її SLS-корпус поступився смолам. Розкид між зразками одного матеріалу невеликий, від 48 до 215 psi, тобто результат відтворюваний. І найслабший у тесті корпус витримав тиск, що відповідає глибині близько 900 м, хоча більшості замовників потрібні метри, а не сотні метрів.
Тиск руйнування не дорівнює робочому тиску. Ці числа описують конкретну конструкцію з визначеною товщиною стінок. Переносити їх на іншу форму, смолу чи принтер без розрахунку й випробувань не можна, зокрема й на корпуси з Form 4: у методиці вказано Form 3+. Висновок, який переноситься, інший: для неглибоких задач запас міцності такої конструкції величезний, тож на практиці герметичність частіше вирішує ущільнення, ніж матеріал.
Наша ставка: спочатку зразок і критерій приймання
Ми рекомендуємо погодити перевірку до запуску серії. Ось маршрути, з яких ми зазвичай починаємо:
- Відкрита ємність, лійка, декоративна ваза — FDM: стінка 2–3 мм, шар 0,15 мм, сухий PETG, ASA або PP. Для харчового контакту — сертифіковане покриття.
- Кілька корпусів електроніки під бризки чи занурення — SLA з канавкою під кільце та друкованою різьбою або гвинтами.
- Серія корпусів складної форми — SLS PA12 або Nylon 12 GF, закриття поверхні, кільце й перевірка першої партії.
- Глибина й тиск — розрахунок і випробування в камері тиску в профільного фахівця. Друк тут — лише частина маршруту.
У протоколі зафіксуйте матеріал, версію моделі, параметри друку, постобробку, ущільнення й спосіб складання, а також середовище, температуру, тривалість і результат перевірки. Якщо корпус відкриватимуть під час експлуатації, перевірте його й після повторного складання. Так успішний зразок стане основою для наступної партії, а не щасливим випадком.
Для бюджету рахуйте весь маршрут: друк, підготовку поверхонь, складання та контроль. Якщо доопрацювання площини ущільнення забирає п’ять хвилин на корпус, на партії зі ста штук це понад вісім годин роботи — часто більше, ніж різниця в ціні між дешевшим і точнішим друком. Якщо потрібен такий зразок, ми надрукуємо його у своїй майстерні в Києві й підготуємо площини під ущільнення — вартість можна прорахувати онлайн за STL.
Щоб ми допомогли підібрати технологію, надішліть модель для оцінки разом із коротким описом умов:
- креслення або CAD/STL, габарити та кількість деталей;
- яка рідина, температура і тривалість контакту;
- робочий перепад тиску, глибина занурення або потрібний клас IP;
- роз’єми, кабельні вводи та чи потрібно відкривати корпус;
- вимоги до перевірки й допустимі зміни конструкції.
Почніть із цього опису: він дає значно більше для вибору технології, ніж прохання «надрукувати водонепроникним пластиком».
Часті запитання
Чи можна надрукувати водонепроникну деталь на FDM-принтері?
Так, якщо це відкрита ємність без тиску. За тестами Prusa Research вирішують стінка 2–3 мм (4–6 периметрів для сопла 0,4 мм), шар 0,15 мм або тонше, температура на 5–10 °C вища і сухий філамент; режим вази з одним периметром тримав воду для всіх матеріалів. Для закритого корпусу під тиском FDM без покриття не підходить: у випробуваннях Formlabs і URIL корпуси з PLA набрали воду одразу після занурення.
Яка технологія 3D-друку найкраща для герметичних корпусів?
Для точних корпусів під ущільнення — SLA: шари хімічно зшиті, поверхня непориста, різьбу й канавку під кільце можна друкувати разом із корпусом. SLS-нейлон підходить для складних корпусів і серій, але поверхню оцінюють окремо і за потреби закривають постобробкою. В обох випадках герметичність вирішує ущільнення і перевірка зібраного вузла.
Чи потрібне ущільнювальне кільце, якщо кришка щільно прилягає?
Від бризок інколи достатньо щільної посадки або різьби. Для занурення і роботи під тиском потрібне кільце або прокладка. Практика лабораторії URIL для друкованих корпусів: торцеве ущільнення, кільце з перерізом 3,53 мм і канавка, глибина якої на 15–20 % менша за переріз кільця.
Чи гарантує 3D-друкований корпус клас захисту IP67 або IP68?
Клас IP за стандартом IEC 60529 присвоюють готовому виробу після випробувань. 3D-друк дає змогу спроєктувати корпус під IP67 чи IP68, але підтверджує клас лише перевірка зібраного вузла за методикою стандарту.
Який тиск витримує 3D-друкований корпус під водою?
У випробуваннях Formlabs і URIL середній тиск руйнування корпусів становив від 1 304 psi (близько 90 бар, Nylon 12 GF, SLS) до 5 794 psi (близько 400 бар, Rigid 10K, SLA). Це тиск руйнування конкретної конструкції, а не робочий тиск: його задають із запасом і підтверджують випробуванням своєї деталі.